


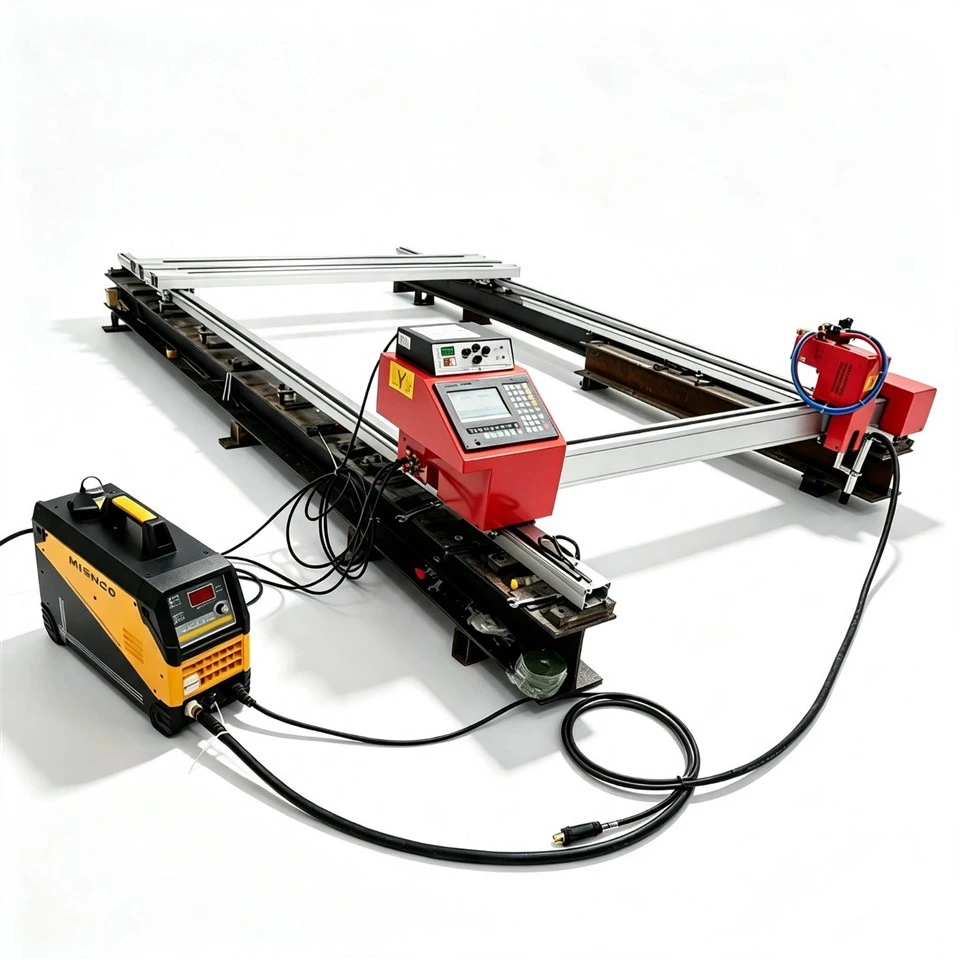
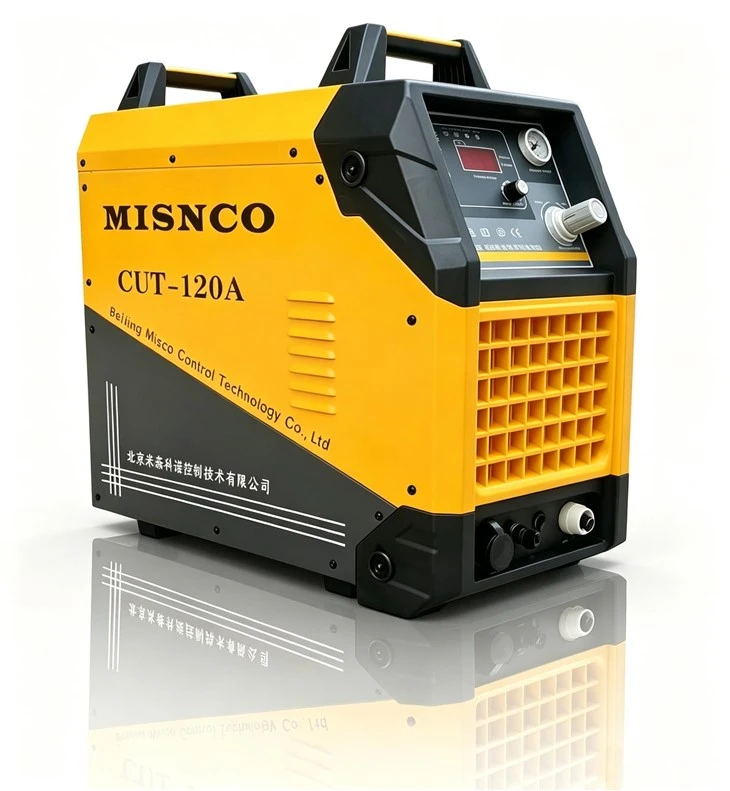
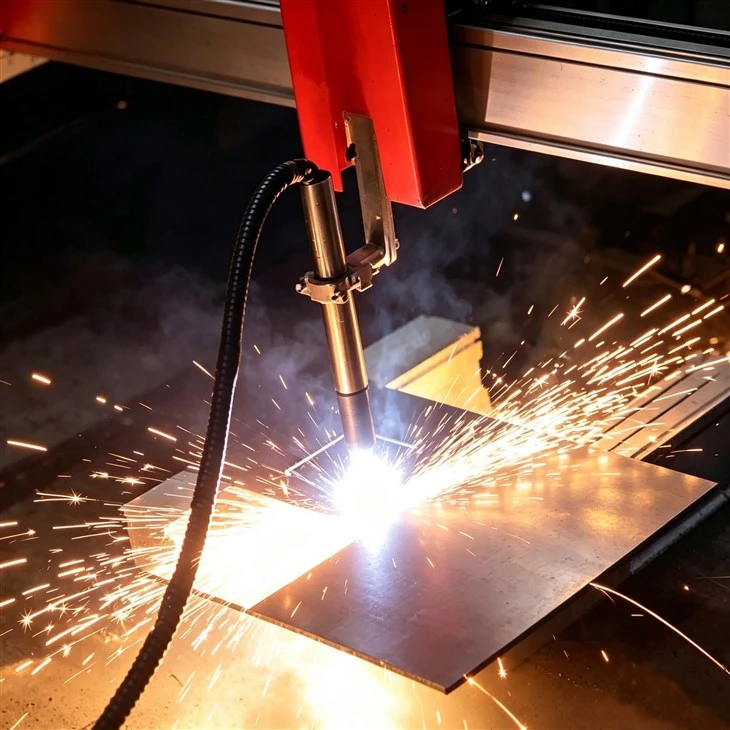
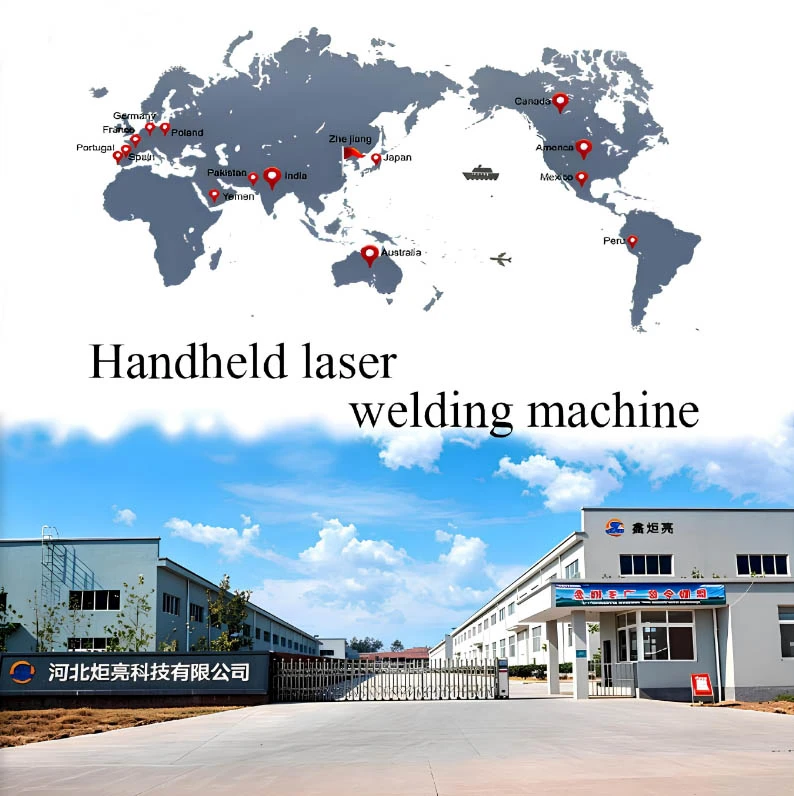
Mae Hebei Juliang Technology Co, Ltd yn un o brif wneuthurwyr a chyflenwyr peiriant torri plasma yn Tsieina. Mae croeso i chi brynu peiriannau CE cymeradwy a wnaed yn Tsieina yma o'n ffatri. Mae pob peiriant wedi'i addasu o ansawdd uchel a phris cystadleuol.
Mae Peiriant Cutter Plasma yn system dorri thermol sy'n defnyddio nwy â gwefr drydanol, wedi'i ïoneiddio i mewn i blasma, i dorri trwy fetelau dargludol. Mae'n gweithio trwy greu arc trydanol rhwng electrod y dortsh a'r darn gwaith. Mae nwy cywasgedig, fel aer neu nitrogen, yn cael ei orfodi drwy'r dortsh a'i ïoneiddio gan yr arc i mewn i blasma, gan gyrraedd tymereddau o gwmpas 30,000 gradd F. Yna mae'r llif plasma hwn yn cael ei ganolbwyntio gan ffroenell, gan gyfeirio pelydr ynni uchel i'r metel. Mae'r gwres eithafol yn toddi'r metel, ac mae'r nwy sy'n symud yn gyflym yn chwythu'r deunydd tawdd allan o'r toriad. Mae gan y peiriant bedair prif ran: cyflenwad pŵer DC cyfredol cyson, tortsh plasma gyda rhannau y gellir eu newid (electrod, ffroenell, cylch chwyrlïo, tarian), system nwy, a rheolydd CNC ar gyfer torri awtomataidd. Gall y dull hwn dorri metelau dargludol amrywiol, gan gynnwys dur carbon, dur di-staen, alwminiwm, copr, a phres.
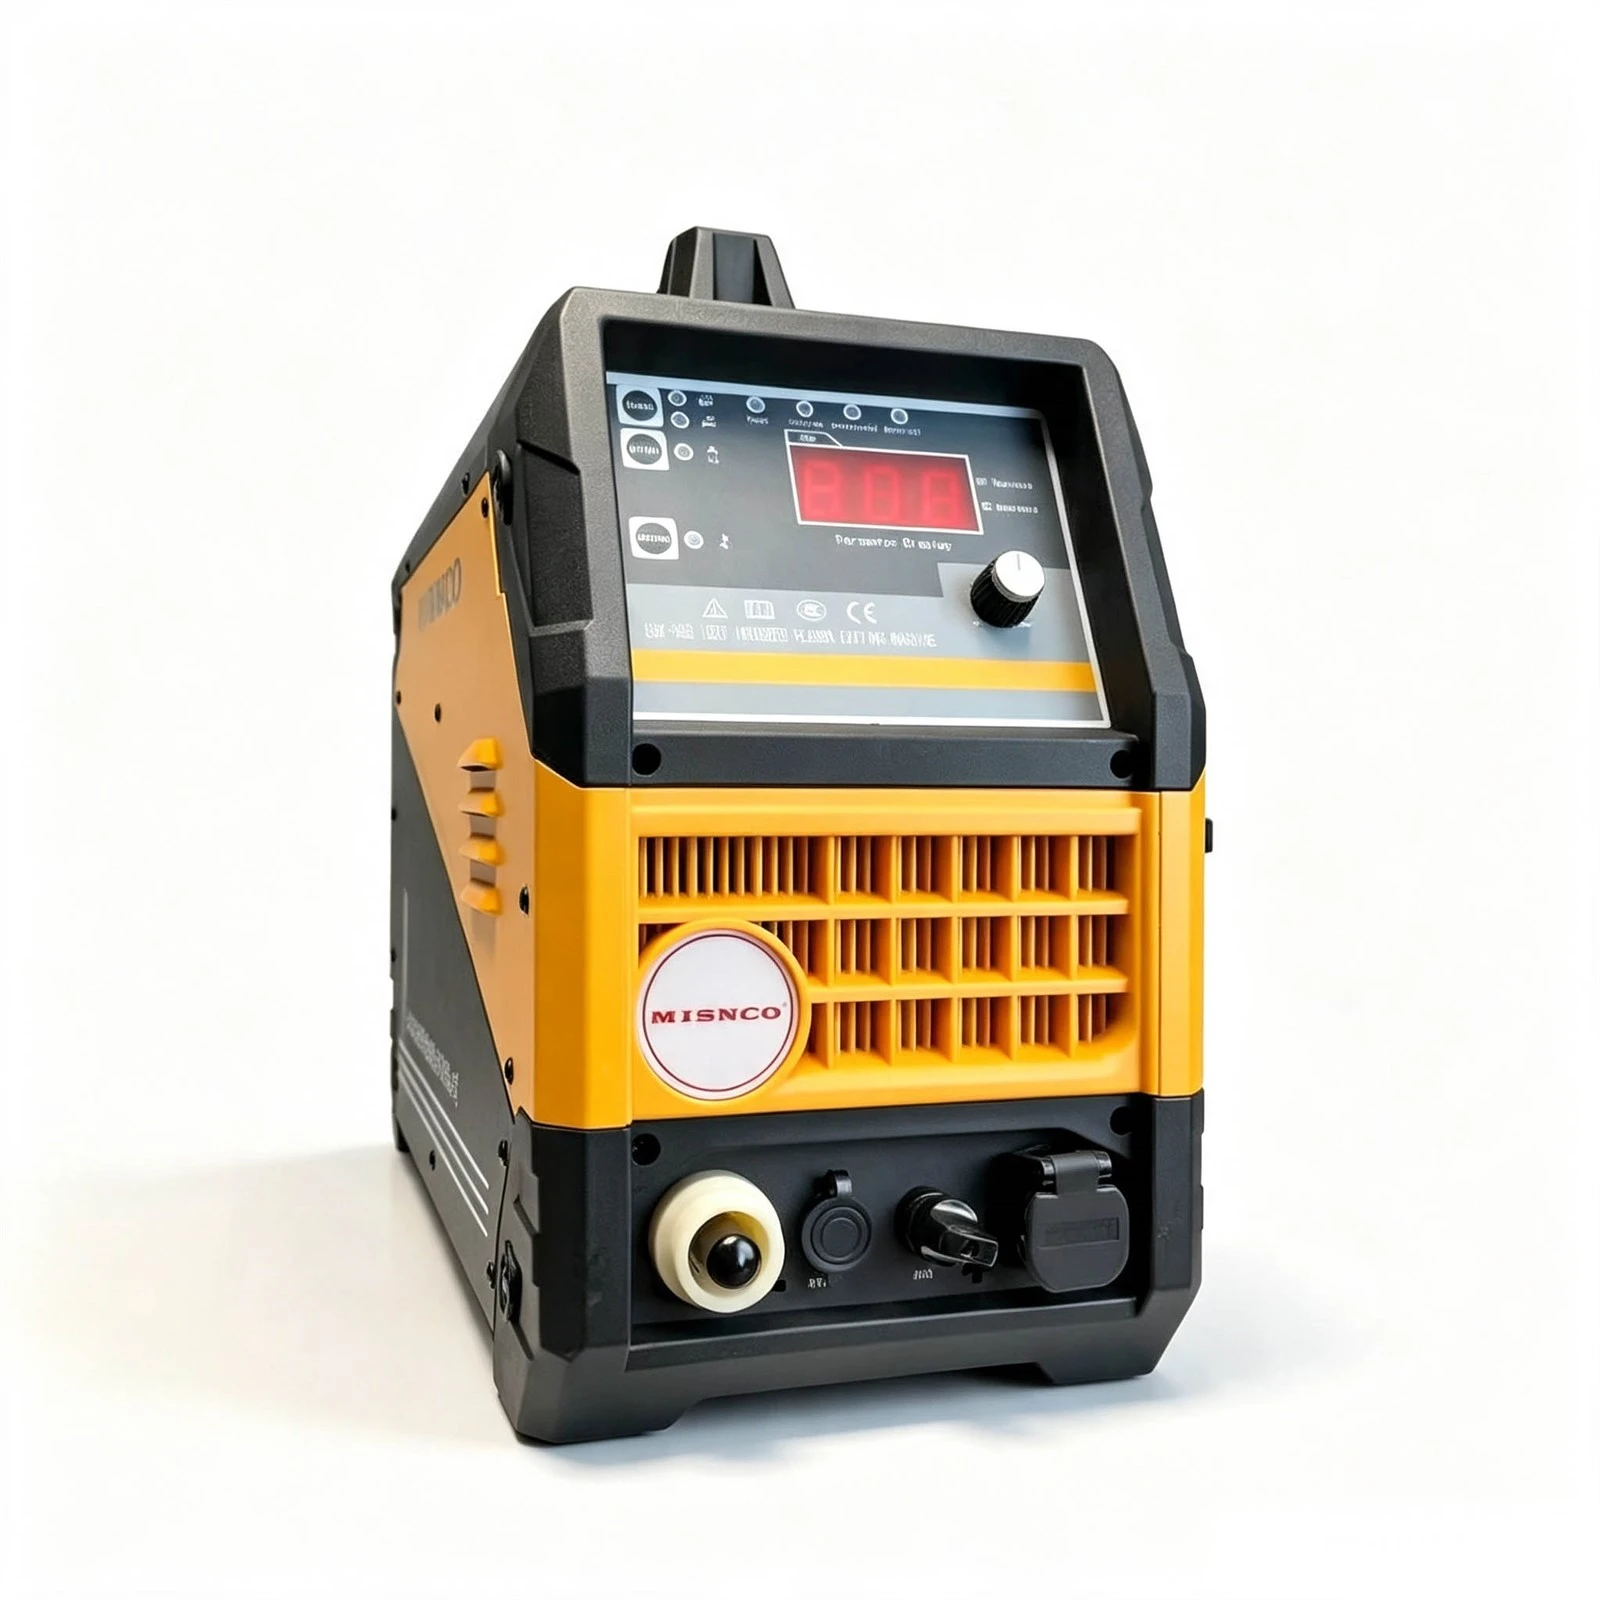
mathau o Beiriant Cutter Plasma
1. Tanio Arc Peilot
Mae pwls foltedd uchel amledd, uchel o'r cyflenwad pŵer yn ïoneiddio'r nwy y tu mewn i'r dortsh, gan greu bwa peilot. Mae'r arc cychwynnol hwn yn-cerrynt isel ac yn sefydlu llwybr dargludol nes bod y dortsh yn agosáu at y metel.
2. Trosglwyddo Arc
Unwaith y bydd y dortsh ar y pellter cywir o'r darn gwaith (3–8mm fel arfer, yn dibynnu ar y system), mae'r arc peilot yn neidio i'r metel, gan gwblhau'r gylched. Yna mae'r prif gerrynt torri yn cymryd drosodd, ac mae'r cyflenwad pŵer yn symud i'r modd torri.
3. Torri Arc Sefydlogrwydd
Mae cyflenwad pŵer DC yn cynnal cerrynt cyson i gadw'r arc i fynd. Mae'r arc yn aros yn sefydlog cyhyd â bod y dortsh yn aros ar yr uchder cywir a bod y nwy yn llifo'n gywir.
4. Swyddogaeth Nwy
Mae nwy cywasgedig yn hanfodol ar gyfer creu'r plasma a chwythu metel wedi toddi i ffwrdd. Mae'n hollbwysig cadw'r pwysedd nwy a'r gyfradd llif o fewn y terfynau a argymhellir. Mae rhy ychydig o bwysau yn golygu tynnu metel anghyflawn, tra gall gormod wisgo'r electrod yn gyflym.
5. Awtomatiaeth CNC
Ar gyfer gosodiadau awtomataidd, mae rheolydd CNC yn dilyn cyfarwyddiadau cod G- ar gyfer y llwybr torri, cyflymder ac uchder y fflachlamp. Mae'n cydlynu symudiad moduron, addasiadau pŵer, rheoli uchder, a llif nwy.
Paramedrau Torri
Torri Cyfredol
Yn rheoli cyflymder torri a thrwch y deunydd y gellir ei dorri. Mae cerrynt rhy uchel yn arwain at kerf ehangach a mwy o dross. (Yn addasu mewnbwn ynni.)
Cyflymder Torri
Yn pennu pa mor gyflym mae'r ffagl yn symud. Mae'r cyflymder cywir yn cydbwyso toriad da ag effeithlonrwydd. Mae mynd yn rhy gyflym yn arwain at doriadau anghyflawn a llusgo llinellau; rhy araf yn achosi dross ar y gwaelod.
Pwysedd Nwy
Yn effeithio ar ba mor dda y mae metel tawdd yn cael ei glirio. Mae'r pwysau gorau yn amrywio yn ôl deunydd, trwch, a ffroenell. Nid oes digon o bwysau yn gadael dross, tra bod gormod yn treulio nwyddau traul yn gyflymach.
Uchder y Fflam
Effeithio ar foltedd arc ac ansawdd cyffredinol y toriad. Mae'r pellter delfrydol o'r deunydd yn dibynnu ar y math o fetel a'r trwch. Mae uchder anghywir yn arwain at doriadau anghyson a thraul cyflymach ar nwyddau traul.
Credadwy
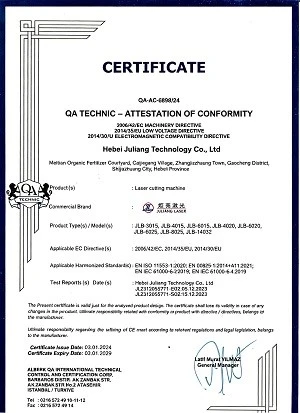
CE
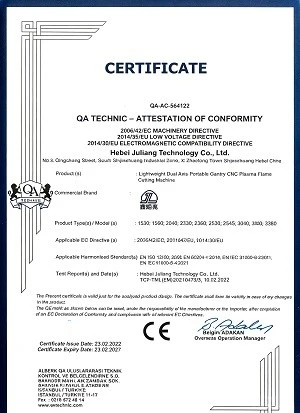
CE
UMP
UMP
Popeth y mae angen i chi ei wybod
Beth yw'r trwch mwyaf y gall torrwr plasma ei dorri?
Mae trwch uchaf yn dibynnu ar gyfredol allbwn cyflenwad pŵer. Mae system 65A yn torri hyd at tua 20mm ar ddur carbon. Mae systemau cerrynt uwch (200A+) yn torri hyd at 65mm neu fwy-. Gall toriadau torri hyd at 60mm neu fwy. Mae gallu trwch ar ddur di-staen ac alwminiwm fel arfer 15-25% yn is na dur carbon-.
A all Peiriant Cutter Plasma dorri deunyddiau an-ddargludol?
Mae angen deunyddiau dargludol trydanol i dorri plasma oherwydd mae'n rhaid i'r arc trydanol fynd trwy'r darn gwaith i gwblhau'r gylched. Ni ellir torri deunyddiau an-ddargludol megis pren, plastig, gwydr a rwber â phlasma. Mae torri tanwydd ocsi neu dorri laser yn ddewisiadau amgen ar gyfer deunyddiau an-ddargludol.
Pa mor aml y dylid disodli nwyddau traul torri plasma?
Mae bywyd traul yn dibynnu ar dorri cerrynt, math o nwy, a deunydd. Fel arfer mae angen ailosod electrodau a nozzles ar ôl 1–4 awr o arc-ar amser ar gerrynt uchel. Archwiliad gweledol yw'r prif ddull: ailosod yr electrod pan fydd y pwll hafnium yn fwy na'r dyfnder a argymhellir-; disodli'r ffroenell pan fydd y darddiad yn dod allan o'r rownd-. Dylid disodli'r cylch chwyrlïo tua bob pumed amnewid electrod-.
A ellir integreiddio torrwr plasma â bwrdd CNC?
Oes. Mae'r rhan fwyaf o systemau torri plasma mecanyddol wedi'u cynllunio ar gyfer integreiddio CNC-. Mae'r rheolwr CNC yn gweithredu rhaglenni cod G, yn cydlynu symudiadau echelin, ac yn rhyngwynebu â'r cyflenwad pŵer a rheolwr uchder y fflachlamp-. Mae integreiddio CNC yn galluogi torri siapiau cymhleth yn awtomataidd, cynhyrchu ailadroddadwy, a thrwybwn uwch.
Tagiau poblogaidd: peiriant torrwr plasma, gweithgynhyrchwyr peiriant torrwr plasma Tsieina, ffatri


